

JC-29Ni1
低合金钢用药芯焊丝
GB/T 10045 T494T8-1NA-N2 AWS A5.29 E71T8-Ni1-J
适用于API X52至X70管线钢或490MPa抗拉强度级别结构钢的焊接,如L485(X70)、L450(X65)等,特别适合于复杂工况下的野外现场焊接。常见应用领域为长输管线、海洋工程、桥梁等。
自
;ひ┬竞杆,电弧穿透力大,呈喷射状,脱渣容易,焊缝成型美观。其突出特点为熔敷金属具有优良的低温韧性,抗裂性能好。其熔敷效率高,由于熔渣凝固快,特别适合立向下焊?捎糜诤附雍癜寮案招源蟮闹匾峁。
直流正接(DC-)
无
熔敷金属化学成分(%)
| 试验项目 | C | Mn | Si | P | S | Ni | Mo | Al |
| GB/T标准 | ≤0.12 | ≤1.75 | ≤0.80 | ≤0.030 | ≤0.030 | 0.80~1.20 | ≤0.35 | ≤1.80 |
| 例值 | 0.04 | 1.15 | 0.20 | 0.006 | 0.003 | 0.99 | 0.02 | 0.81 |
熔敷金属力学性能
| 试验项目 | Rm(MPa) | ReL/Rp0.2(MPa) | A(%) | KV2(J)-30℃ | KV2(J)-40℃ |
| GB/T标准 | 490~670 | ≥390 | ≥18 | ≥27 | ≥27 |
| 例值 | 515 | 420 | 27 | 178 | 135 |
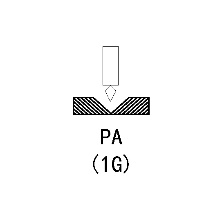
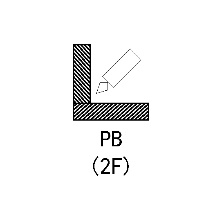
焊接位置
|
|
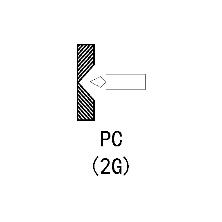
|
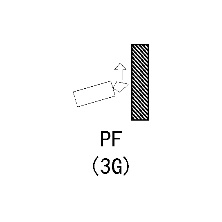
|
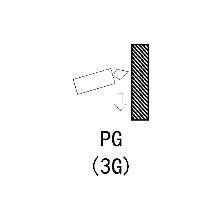
|
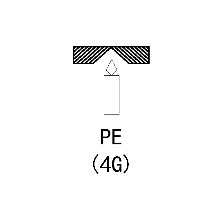
|
参考电流
|
焊丝规格(mm) |
Φ1.6 |
Φ2.0 |
|
|
焊接电流(A) |
平焊、横焊 |
120~150 |
120~230 |
|
立焊、仰焊 |
100~140 |
100~220 |
|
1.推荐干伸长度:15~25mm。


 津公网安备 12011002019224号