

JQ·TG308LT
不锈钢用氩弧焊丝
GB/T 29713 S308L AWS A5.9 ER308L ISO 14343-A-W(19 9 L)
适用于022Cr19Ni10的焊接,常见应用领域为深冷低温环境下长输管线、石油化工等
。
超低碳21Cr-10Ni奥氏体不锈钢纯氩气体
;IG焊丝,焊接工艺性优良,电弧稳定、无飞溅,焊缝成型美观,抗裂性好,适用于-196℃深冷低温环境下耐腐蚀服役环境的焊接
。
直流正接(DC-)
100%Ar
焊丝化学成分(%)
| 试验项目 | C | Mn | Si | Cr | Ni | Mo | P | S | Cu |
| 保证值 | ≤0.03 | 1.00~2.50 | 0.30~0.65 | 19.50~22.00 | 9.00~11.00 | ≤0.75 | ≤0.025 | ≤0.020 | ≤0.75 |
| 例值 | 0.02 | 1.76 | 0.50 | 19.86 | 9.85 | 0.06 | 0.015 | 0.009 | 0.06 |
熔敷金属化学成分(%)
| 试验项目 | C | Mn | Si | Cr | Ni | Mo | P | S | Cu |
| 例值 | 0.02 | 1.75 | 0.51 | 19.85 | 9.83 | 0.05 | 0.010 | 0.002 | 0.02 |
熔敷金属力学性能
| 试验项目 | Rm(MPa) | A(%) | KV2(J)-196 ℃ |
| 例值 | 585 | 39 | 61 |
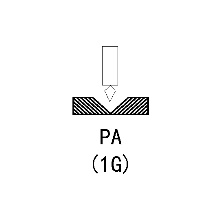
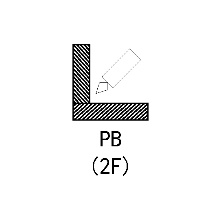
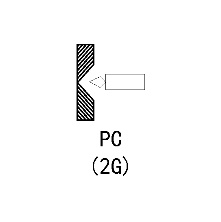
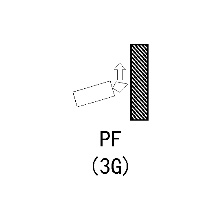
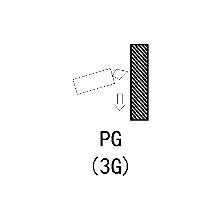
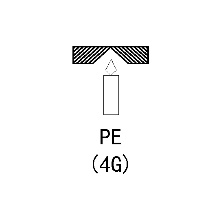
焊接位置
|
|
|
|
|
|
参考电流
|
焊丝规格(mm) |
Φ1.6 |
Φ2.0 |
Φ2.5 |
Φ3.2 |
|
|
焊接电流(A) |
平焊、横焊 |
50~100 |
100~200 |
200~300 |
300~400 |
|
立焊、仰焊 |
50~80 |
100~180 |
200~280 |
-- |
|


 津公网安备 12011002019224号